Przelotki PCB: technologie, produkcja i reguły projektowe
Dobierz przelotki na wylot, ślepe, zagrzebane lub mikroprzelotki do układu warstw, gęstości, prądu, niezawodności i częstotliwości; poznaj pola lutownicze, pierścienie, otwory odciążające, wypełnienia, odcinki nieużywane i przejścia HDI.
Opracowanie i przegląd techniczny:ElectroDesignForge Engineering Team
Zobacz proces redakcyjny📖 Definicja
Przelotka to przewodzące połączenie między warstwami płytki drukowanej. Jej geometria elektryczna obejmuje pola miedzi, pierścień wokół otworu, sam otwór, metalizację jego ścianek oraz odstępy od płaszczyzn. Wymaga też określonej sekwencji produkcyjnej. Nie ma więc jednego uniwersalnego wymiaru przelotki: rozwiązanie łatwe dla jednego producenta może być niedostępne lub zawodne u innego.
Przelotka może przenieść sygnał na inną warstwę, połączyć płaszczyznę zasilania, odprowadzić ciepło, zapewnić drogę prądu powrotnego przy zmianie warstwy albo wyprowadzić połączenia spod gęsto upakowanego układu BGA. Wybór wymaga uwzględnienia dostępnego układu warstw, kosztu, gęstości połączeń, prądu stałego, niezawodności przy cyklach cieplnych i zachowania przy wysokich częstotliwościach.
Użyj kalkulatora przelotek PCB, aby oszacować rezystancję, spadek napięcia, straty, wzrost temperatury, pojemność, indukcyjność i reaktancję ścieżki przez przelotkę. To pomoc do wstępnego doboru; w produkcji rozstrzygające są reguły projektowe i wymagania kwalifikacyjne producenta.
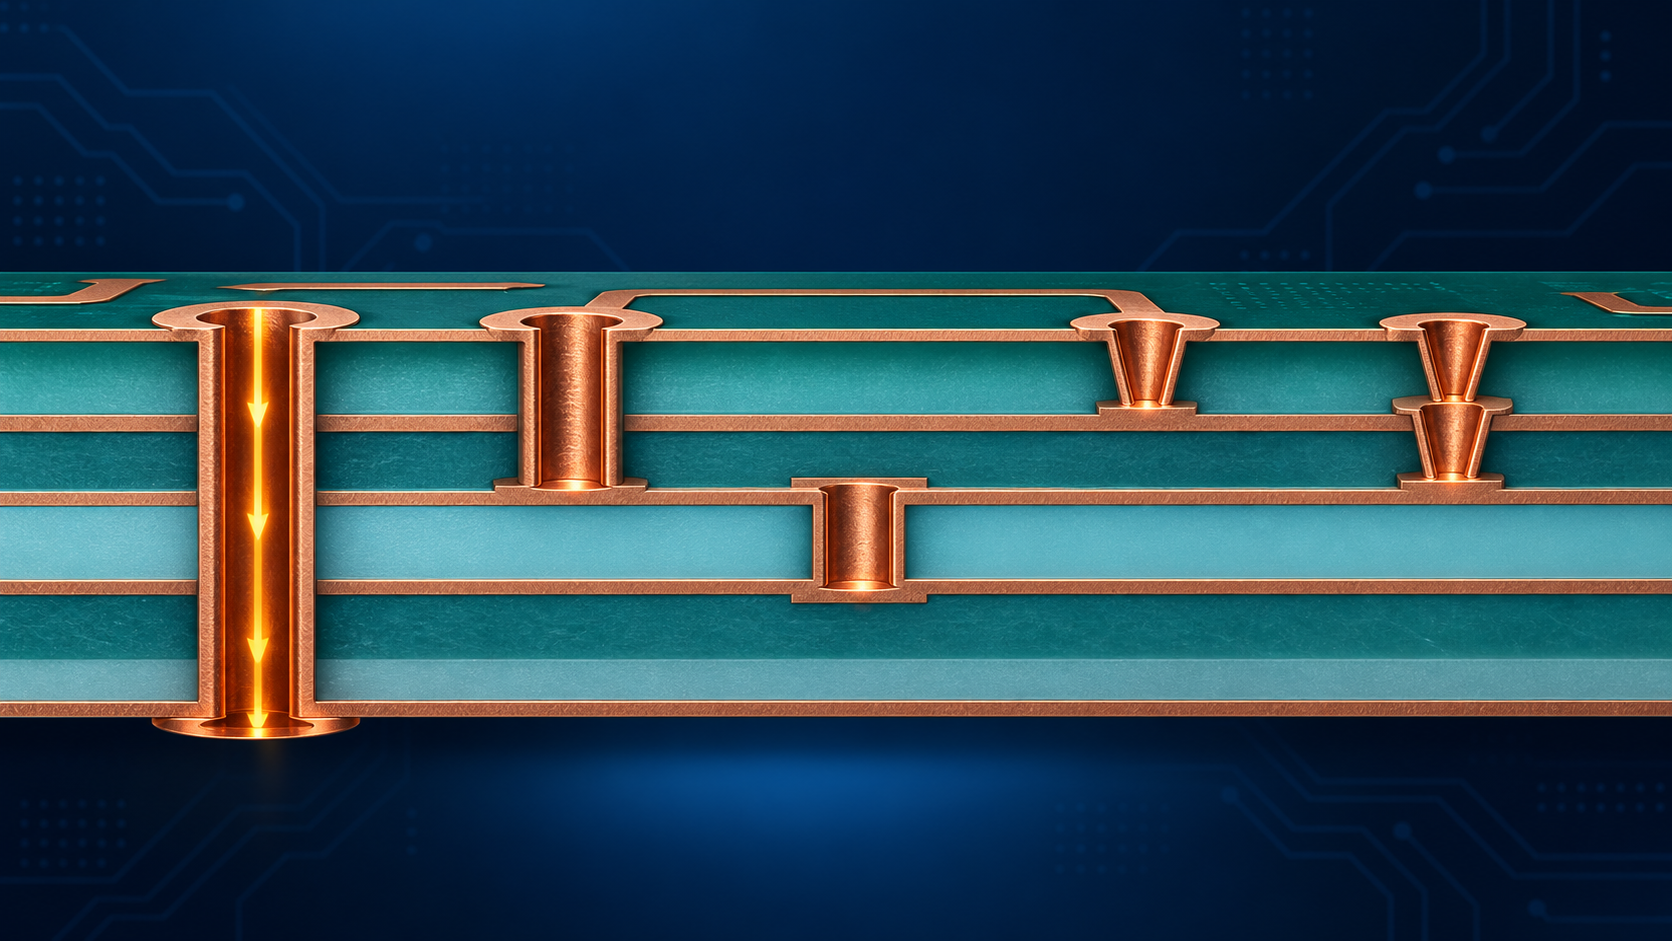
Rodzaje przelotek w skrócie
| Technologia | Łączone warstwy | Typowy proces | Główna zaleta | Główne ograniczenie |
|---|---|---|---|---|
| Przelotka przelotowa, czyli PTH | Od jednej strony płytki do drugiej; może łączyć wszystkie warstwy | Wiercenie mechaniczne po laminowaniu, następnie metalizacja | Ekonomiczna i wytrzymała; dobra do elementów przewlekanych i płaszczyzn | Zajmuje miejsce na każdej warstwie; tworzy nieużywany odcinek, gdy sygnał nie korzysta z całej grubości płytki |
| Przelotka ślepa | Od warstwy zewnętrznej do jednej lub kilku warstw wewnętrznych | Kontrolowane wiercenie przed etapem laminowania lub po nim, zależnie od układu warstw | Zwalnia miejsce na dalszych warstwach; może skrócić nieużywany odcinek | Więcej etapów produkcji i ograniczenia dokładności pozycjonowania |
| Przelotka zagrzebana | Tylko warstwy wewnętrzne | Wiercenie i metalizacja rdzenia wewnętrznego, następnie laminowanie | Nie zajmuje miejsca na warstwach zewnętrznych | Wyższy koszt, dłuższy czas realizacji i bardziej złożony układ warstw |
| Mikroprzelotka laserowa | W praktyce zwykle sąsiednie warstwy | Ablacja laserowa, następnie metalizacja | Bardzo mała średnica; wyprowadzanie połączeń spod BGA i HDI | Trzeba potwierdzić możliwości HDI, materiał, stosunek głębokości do średnicy i niezawodność |
| Mikroprzelotki piętrowane | Kilka przejść HDI na jednej osi | Laminowanie sekwencyjne; często konieczne wypełnienie i pokrycie miedzią | Wyjątkowo zwarte połączenie pionowe | Wymagający proces; krytyczne są styki między poziomami i cykle cieplne |
| Mikroprzelotki przesunięte | Kilka przejść HDI przesuniętych względem siebie | Laminowanie sekwencyjne | Styki między poziomami nie leżą na jednej osi | Więcej miejsca na prowadzenie ścieżek i pośrednie pola miedzi |
IPC-6012F obejmuje sztywne płytki PCB z metalizowanymi otworami przelotowymi, przelotkami ślepymi i zagrzebanymi oraz mikroprzelotkami. Nie oznacza to, że każda wartość podana w normie jest automatycznie osiągalna w produkcji: zawsze uzyskaj od producenta jego wytyczne DFM i proponowany układ warstw.
Przelotki przelotowe: podstawowy wybór i jego ograniczenia
PTH (metalizowany otwór przelotowy) wierci się mechanicznie przez uprzednio zalaminowaną płytkę. Ściankę otworu przygotowuje się i metalizuje; osadzona miedź tworzy metalizację ścianki, łącząc zewnętrzne pola miedzi z przewidzianymi warstwami wewnętrznymi.
Takie przelotki sprawdzają się przy mniej wymagających sygnałach, rozprowadzaniu zasilania, odprowadzaniu ciepła i na płytkach o umiarkowanej gęstości. PTH łączy warstwę wewnętrzną tylko tam, gdzie przewidziano pole miedzi. W płaszczyznach, z którymi nie ma się łączyć, miedź usuwa się wokół otworu, tworząc otwór odciążający (antipad), czyli odstęp izolacyjny.
Nieużywany odcinek przelotki PTH
Jeśli sygnał przechodzi z L1 na L3 na płytce ośmiowarstwowej, metalizacja przelotki przelotowej nadal biegnie od L3 do przeciwnej strony płytki. Ta niewykorzystana część to nieużywany odcinek przelotki (stub). Przy niskiej częstotliwości zwykle nie szkodzi. Wraz ze skracaniem czasu narastania zboczy staje się rezonującym odgałęzieniem, które może pogarszać diagram oka.
Po sprawdzeniu wymagań interfejsu wybierz z producentem jedno z poniższych rozwiązań:
- Pozostaw nieużywany odcinek, jeśli pozwala na to budżet sygnałowy.
- Zmień przypisanie warstw lub topologię, aby skrócić niewykorzystaną długość.
- Zastosuj przelotkę ślepą albo strukturę HDI.
- Określ nawiercanie od tyłu (backdrilling): kontrolowane wiercenie usuwa część nieużywanej metalizacji, pozostawiając margines przy warstwie połączenia.
Nawiercanie od tyłu jest operacją produkcyjną, którą trzeba opisać jednoznacznie: średnicę, głębokość, tolerancję, warstwy wymagające zachowania i strefy wolne od przeszkód mechanicznych. Nie należy wprowadzać go dopiero jako późnej poprawki geometrii.
Przelotki ślepe i zagrzebane: większa gęstość wymaga właściwego procesu
Przelotka ślepa zaczyna się na zewnętrznej stronie płytki i kończy na warstwie wewnętrznej. Przelotka zagrzebana leży w całości wewnątrz płytki: powstaje w części warstw, zanim pozostałe zostaną wokół niej zalaminowane.
W takich strukturach nie trzeba umieszczać pól miedzi ani zachowywać odstępów na warstwach, których połączenie nie dotyczy. Przydają się pod BGA, obok złącza o dużej gęstości styków lub gdy warstwy wewnętrzne są już mocno zajęte ścieżkami.
Ich wykonanie trzeba wcześnie uzgodnić z producentem:
- które pary warstw są dopuszczone dla danego typu przelotki;
- na którym etapie odbywa się wiercenie i ile cykli laminowania będzie potrzebnych;
- jakie cele wiercenia i tolerancje pozycjonowania są gwarantowane;
- czy producent wymaga określonych wymiarów wewnętrznych pól docelowych;
- czy metalizacja, czyszczenie i kontrola odpowiadają wymaganej niezawodności.
Nie projektuj „przelotki ślepej L1–L4” tylko dlatego, że pozwala na to program CAD. Dostępna para warstw zależy od fizycznej budowy płytki, a nie samej liczby warstw logicznych.
Mikroprzelotki laserowe i HDI
Mikroprzelotka to małe połączenie międzywarstwowe, zwykle wiercone laserowo, używane w strukturach o dużej gęstości połączeń (HDI). Często jest stożkowa: otwór na powierzchni może być szerszy niż przy dnie. W przeciwieństwie do PTH mikroprzelotka zazwyczaj obejmuje krótkie przejście, często między sąsiednimi warstwami.
Mała głębokość pomaga utrzymać stosunek głębokości do średnicy odpowiedni do ablacji, czyszczenia i metalizacji. Ten stosunek, średnica gotowego otworu, pole docelowe i materiał zależą od procesu. Nie wyprowadzaj uniwersalnej reguły z przykładu jednej płytki lub jednego BGA.
Mikroprzelotki pojedyncze, piętrowane i przesunięte
Pojedyncza mikroprzelotka łączy jedną parę warstw. Aby przejść przez kilka poziomów HDI, projektant może zastosować:
- mikroprzelotki piętrowane, ustawione na jednej osi pionowej. Zajmują mało miejsca, ale przed utworzeniem kolejnego poziomu często wymagają kontrolowanego wypełnienia i pokrycia miedzią;
- mikroprzelotki przesunięte, w których każdy poziom kończy się na innym polu. Zajmują więcej miejsca, lecz styki nie znajdują się jeden nad drugim;
- połączenie z przelotką mechaniczną, na przykład mikroprzelotkę L1–L2, a po niej PTH lub przelotkę zagrzebaną biegnącą przez rdzeń.
Proces wielopoziomowy nazywa się laminowaniem sekwencyjnym. Każdy cykl wydłuża produkcję, zwiększa skumulowane tolerancje i dodaje styki, których niezawodność trzeba potwierdzić. Mikroprzelotki piętrowane nie są po prostu małymi otworami PTH: szczególnej uwagi wymagają wypełnienie, metalizacja powierzchni, przygotowanie pola docelowego i badanie ciągłości po lutowaniu rozpływowym.
IPC ostrzegało, że niektóre uszkodzenia mikroprzelotek mogą pozostawać niewykryte w temperaturze pokojowej i ujawniać się podczas lutowania rozpływowego. Dla wymagających produktów zamawiaj próbki kontrolne i badania odpowiednie do procesu oraz rzeczywistej struktury przelotek.
Via-in-pad: najwyższa gęstość i szczegółowa specyfikacja
W technice via-in-pad przelotkę umieszcza się bezpośrednio w polu lutowniczym elementu, zwłaszcza pod BGA. Eliminuje to konieczność wyprowadzenia ścieżki poza pole przed zmianą warstwy i pozwala stosować bardzo małe odstępy między kulkami.
Otwarty otwór w polu lutowniczym może wciągać lut podczas lutowania rozpływowego albo pogorszyć płaskość powierzchni. Przy technice via-in-pad specyfikacja produkcyjna powinna zwykle określać wymagane wykończenie:
- wypełnienie materiałem nieprzewodzącym lub przewodzącym;
- ewentualne pokrycie maską lutowniczą;
- pokrycie miedzią i wymaganą płaskość;
- zgodność z profilem lutowania rozpływowego, wymiarami BGA i metodą kontroli.
Skrót VIPPO często oznacza przelotkę via-in-pad pokrytą miedzią, ale nazwa handlowa nie zastępuje szczegółów produkcyjnych. Norma IPC-4761 rozróżnia przelotki zamaskowane, zatkane, wypełnione, pokryte oraz wypełnione i pokryte miedzią; w dokumentacji produkcyjnej podaj typ zabezpieczenia i kryteria odbioru.
Geometria, którą trzeba uzgodnić z producentem
Poprawne nazwy wymiarów zapobiegają większości nieporozumień:
| Element | Znaczenie | Co sprawdzić |
|---|---|---|
| Średnica narzędzia wiercącego | Średnica wykonana wiertłem lub laserem przed wykończeniem | Niekoniecznie równa średnicy gotowego otworu ani wymiarowi w CAD |
| Średnica gotowego otworu | Otwór po metalizacji | Określa luz dla elementu albo dostępny wewnętrzny przekrój |
| Miedź na ściance otworu | Grubość miedzi na ściance | Wpływa na rezystancję, trwałość przy cyklach cieplnych i obciążalność prądową |
| Pole miedzi | Obszar miedzi wokół otworu | Musi uwzględniać tolerancje wiercenia, pozycjonowania i montażu |
| Pierścień miedzi | Promieniowa szerokość miedzi między gotowym otworem a krawędzią pola | Sprawdź minimalną szerokość pozostałą po wierceniu, a nie tylko nominalny obraz w CAD |
| Pole docelowe | Wewnętrzne pole, na którym kończy się przelotka ślepa lub mikroprzelotka | Zależy od procesu, dokładności pozycjonowania i klasy niezawodności |
| Otwór odciążający (antipad) | Wycięcie w niepołączonej płaszczyźnie | Zapewnia izolację oraz wpływa na pojemność, indukcyjność i impedancję |
W przypadku otworu wierconego mechanicznie stosunek głębokości do średnicy zwykle porównuje głębokość otworu ze średnicą wiertła. Jest przydatny w rozmowie o projektowaniu pod kątem produkcji (DFM), ale żadna pojedyncza wartość nie gwarantuje możliwości wykonania: znaczenie mają też możliwości metalizacji, liczba laminowań, materiał, średnica końcowa i wymagana klasa wyrobu.
W przypadku PTH nie wystarczy nominalna średnica pola miedzi. Po uwzględnieniu tolerancji wiercenia i pozycjonowania musi pozostać pierścień miedzi. W mikroprzelotce pole docelowe musi dodatkowo uwzględniać dokładność pozycjonowania lasera i stożkowy kształt otworu. Przenieś wartości z dokumentu DFM producenta do reguł CAD, zamiast polegać na ogólnej bibliotece.
Prąd, rezystancja i przelotki równoległe
Miedź przelotki nie jest pełnym walcem: w niewypełnionym otworze PTH prąd płynie głównie przez miedź na ściance. W pierwszym przybliżeniu przekrój przewodzący odpowiada powierzchni miedzianego pierścienia wokół gotowego otworu. Rezystancja rośnie z długością metalizacji i maleje wraz ze wzrostem średnicy gotowego otworu oraz grubości miedzi na ściance.
Kalkulator przelotek PCB stosuje tę zasadę, uwzględniając rezystywność miedzi przy 20 °C i jej zależność od temperatury. Następnie oblicza:
- rezystancję pojedynczej metalizowanej ścieżki;
- rezystancję zastępczą ścieżek rzeczywiście połączonych równolegle;
- spadek napięcia i straty Joule’a;
- temperaturę równowagi przy zadanej rezystancji cieplnej grupy;
- szacowany prąd ciągły przy wybranym limicie temperatury.
Czego nie uwzględnia reguła „amperów na przelotkę”
Nie istnieje uniwersalna obciążalność prądowa pojedynczej przelotki. Temperatura zależy od połączonych płaszczyzn, powierzchni miedzi, liczby i symetrii ścieżek, grubości płytki PCB, przepływu powietrza, pobliskich źródeł ciepła oraz czasu przepływu prądu. Dwie przelotki o identycznej geometrii mogą więc pracować w bardzo różnych temperaturach.
Aby przelotki dzieliły prąd, muszą mieć odpowiednio symetryczne doprowadzenie i połączenie. Grupa przelotek rozmieszczonych daleko od siebie, połączonych wąską ścieżką lub przeciętą płaszczyzną, może nie dzielić prądu równomiernie. Pola i łącząca je miedź również muszą przenieść ten sam prąd: w połączeniu zasilania to one mogą być rzeczywistym wąskim gardłem.
Przelotki termiczne pod obudową wymagają także analizy montażu: otwory w masce lutowniczej, ilość lutu, płaskość, odprowadzanie ciepła i zalecenia producenta elementu mogą wymagać przelotek zatkanych, wypełnionych lub pokrytych.
Przelotki przy wysokich częstotliwościach: droga powrotna, antipad i rezonans
Zmiana warstwy oznacza więcej niż rezystancję metalizacji. Przy wysokiej częstotliwości pola miedzi, płaszczyzny, otwory odciążające, długość przelotki, jej niewykorzystane odcinki i droga powrotna tworzą rozłożoną nieciągłość sygnału.
Droga prądu powrotnego
Prąd powrotny płynie najbliższą elektromagnetycznie drogą odniesienia. Gdy sygnał zmienia warstwę, a wraz z nią płaszczyznę odniesienia, umieść blisko przejścia przelotkę masy lub drogę powrotną. Zapewnia to krótki przepływ prądu powrotnego i ogranicza powierzchnię pętli. W przeciwnym razie energia przepływa przez pojemność między płaszczyznami albo dłuższą drogą, co zwiększa promieniowanie, składową wspólną i pogarsza sygnał.
Otwór odciążający i pole miedzi
W płaszczyźnie odniesienia otwór odciążający (antipad) nie jest szczegółem maski: zmienia sprzężenie pojemnościowe między metalizacją przelotki a płaszczyzną. Większy odstęp zwykle zmniejsza tę pojemność, ale zmienia też indukcyjność i ciągłość dróg zasilania oraz powrotu. Poważna symulacja musi uwzględniać rzeczywiste kształty pól, otwory odciążające, sąsiednie przelotki i płaszczyzny.
Kiedy stosować oszacowanie LC
Kalkulator wykorzystuje skupiony, współosiowy model pierwszego przybliżenia oparty na długości metalizacji, średnicy ścianki otworu, odstępie od płaszczyzny i względnej przenikalności elektrycznej. Pomaga porównać warianty i wykryć wyraźnie niekorzystną geometrię. Nie wyznacza parametrów S rzeczywistego przejścia i nie modeluje wiernie:
- rozłożonych nieużywanych odcinków i rezonansów;
- nieokrągłych otworów odciążających i wielu płaszczyzn;
- prądu powrotnego, przelotek masy, pól miedzi i ścieżek doprowadzających;
- strat dielektrycznych, chropowatości miedzi i dyspersji;
- sprzężenia między pobliskimi przejściami.
Przy szybkim interfejsie, zależnie od ryzyka, użyj symulacji elektromagnetycznej 3D, bibliotecznych parametrów S albo pomiaru próbki metodą TDR. Zobacz również materiały o impedancji linii mikropaskowych i paskowych oraz impedancji par różnicowych.
Zabezpieczanie i wykańczanie przelotek
Wykończenie powierzchni przelotki może zapobiegać wciąganiu lutu, zapewniać równą powierzchnię, ograniczać odsłoniętą miedź, poprawiać montaż albo przygotować połączenie via-in-pad.
| Sposób zabezpieczenia | Typowe zastosowanie | Na co uważać |
|---|---|---|
| Przelotka zamaskowana | Maska lutownicza przykrywa otwór | Nie zakładaj, że maska przykryje każdy otwór: sprawdź średnicę i regułę maskowania |
| Przelotka zatkana | Materiał zatyka otwór | Zatkanie nie oznacza automatycznie płaskiej powierzchni ani pokrycia miedzią |
| Przelotka wypełniona | Pełniejsze wypełnienie objętości otworu | Określ materiał, dopuszczalne pustki i zgodność cieplną |
| Przelotka wypełniona i przykryta | Po wypełnieniu nakłada się maskę lutowniczą lub warstwę ochronną | Może ograniczać dostęp do powierzchni; w razie potrzeby określ obie strony |
| Przelotka wypełniona i pokryta miedzią | Po wypełnieniu nakłada się miedzianą warstwę zamykającą | Częste przy via-in-pad; płaskość i niezawodność wymagają potwierdzenia |
IPC-4761 podaje przydatną terminologię, w tym typy I–VII. W dokumentacji produkcyjnej stosuj jednoznaczne wymagania, na przykład „przelotka via-in-pad wypełniona i pokryta miedzią, bez zagłębienia wpływającego na płaskość”, zamiast samego słowa „wypełniona”.
Metoda wyboru
- Zacznij od potrzeb elementów i trasowania. Ustal rozstaw pól BGA, warstwy do wyprowadzenia połączeń, pary różnicowe i miejsca, w których PTH blokowałaby ścieżki.
- Ustal układ warstw z producentem. Określ rdzenie, prepregi, pary warstw HDI i kolejność laminowania przed zamknięciem projektu wyprowadzeń.
- Wybierz najprostszą skuteczną technologię. Zwykle punktem wyjścia jest PTH; przelotki ślepe, zagrzebane lub mikroprzelotki stosuj, gdy uzasadniają to gęstość, nieużywany odcinek albo wymagania montażowe.
- Sprawdź reguły gotowego wyrobu. Przenieś z wytycznych DFM do CAD średnice wiercenia, gotowych otworów, pola miedzi, pierścienie, otwory odciążające, pola docelowe i odstępy.
- Dobierz wymiary do prądu i temperatury. Oceń całą grupę: przelotki, pola, płaszczyzny, sąsiednią miedź i warunki chłodzenia.
- Traktuj szybkie przejścia jak struktury RF. Zapewnij przelotki powrotne i określone otwory odciążające, a gdy interfejs tego wymaga, zasymuluj lub zmierz wpływ nieużywanych odcinków.
- Zapisz sprawdzalne wymagania produkcyjne. Podaj typ przelotki, warstwy, zabezpieczenie, kryteria wypełnienia i pokrycia miedzią, ewentualne nawiercanie od tyłu oraz oczekiwane próbki kontrolne.
Lista kontrolna przed wydaniem projektu
- Czy każda przelotka ma określony typ, warstwę początkową i końcową oraz reguły pól powiązane z układem warstw?
- Czy wymiary otworów i pól są wyraźnie oznaczone jako średnice narzędzia, wymiary gotowe lub nominalne?
- Czy pozostałe pierścienie miedzi, pola docelowe i otwory odciążające spełniają wytyczne DFM wybranego producenta?
- Czy przelotki ślepe, zagrzebane i mikroprzelotki odpowiadają rzeczywiście dostępnym parom warstw i cyklom laminowania?
- Czy przelotki równoległe mają dostatecznie symetryczne połączenia i dość otaczającej miedzi?
- Czy przelotki via-in-pad i termiczne mają jasno określone wymagania wypełnienia, pokrycia miedzią, maski i płaskości?
- Czy szybkie przejścia mają drogę powrotną, określone otwory odciążające i plan weryfikacji nieużywanych odcinków?
- Czy próbki kontrolne, zgłady, badania impedancji i testy niezawodności są odpowiednie do zastosowania końcowego?
Bibliografia
- IPC-2221C — ogólna norma projektowania płytek drukowanych: ogólne zasady projektowania, uzupełniane dokumentami właściwymi dla danego produktu.
- IPC-6012F — kwalifikacja i wymagania dla sztywnych płytek drukowanych: kwalifikacja i wymagania dla sztywnych płytek PCB, również ze strukturami zawierającymi przelotki ślepe, zagrzebane i mikroprzelotki.
- IPC-4761 — definicje i typy zabezpieczeń przelotek: terminologia i rodzaje zabezpieczeń przelotek.
- Materiały IPC o próbkach kontrolnych do projektowania: próbki strukturalne obejmują między innymi przelotki przelotowe, ślepe i zagrzebane oraz mikroprzelotki piętrowane i przesunięte.
- Wytyczne DFM wybranego producenta, układ warstw, możliwości HDI i plan kwalifikacji: zawsze mają pierwszeństwo przed wartościami ogólnymi.